

Uno de nuestros clientes, fabricante del sector químico, tiene alta variabilidad de producto, restricciones de lote y picos de volumen. Necesitaba que los operarios de picking trabajaran con la máxima precisión. ¿Cómo hacerlo? La solución llegó utilizando un dato que ya estábamos registrando, pero que no se estaba usando. Te lo contamos.
La logística de nuestro cliente, un fabricante químico con distribución nacional e internacional, exigía gestionar flujos simultáneos y de naturaleza muy distinta: materias primas que llegaban a la línea de producción, semielaborados que pasaban por procesos intermedios y producto terminado que salía de la planta con restricciones específicas por país, cliente o normativa APQ.
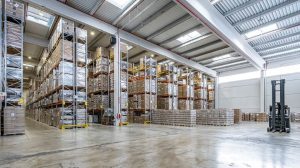
No era solo un caso complejo por el material gestionado. También la dimensión de la operativa era significativa, pues las entradas medias eran de 450 palés al día, con hasta 15 contenedores cargados diariamente y una preparación de pedidos que oscilaba entre 400 palés completos y 190 palés de picking al día, con picos que superaban el 40% de esos valores. El catálogo activo de referencias superaba las 7.000 SKUs.
El reto no era el volumen en sí, sino la complejidad de cada unidad de preparación. Cada palé de picking podía combinar referencias con pesos, alturas y normativas de manipulación distintas. Y la decisión sobre cómo construir ese palet recaía en el operario.
Cuatro preguntas sin respuesta sistemática
Cuando comenzamos a trabajar el sistema comprobamos que el problema residía que se estaba trabajando sin dar respuesta a cuatro cuestiones:
- Cómo ordenar el picking dentro de un palé. Al no pautar al operario el orden de picking, se generaban palés mal construidos que generaban incidencias en tránsito y reclamaciones del cliente. No existía ningún criterio formalizado que guiara al operario. Cada uno lo hacía a su manera.
- Cuánto personal destinar al picking. No había un método para dimensionar el número de personas necesarias para la preparación de picking en función del volumen del día. El dimensionamiento se hacía por experiencia del mando, lo que generaba tanto situaciones de exceso de capacidad como de infracapacidad en los picos.
- Cómo priorizar los pedidos. Cuando había más demanda que capacidad en un turno, no había un criterio claro para señalar prioridades. La priorización dependía del criterio de cada operario o del último que había hablado con el mando.
- Cómo medir la productividad real. En estas circunstancias, tampoco se podía asignar una productividad a cada persona trabajadora de forma objetiva, todo se basaba en estimaciones o en el criterio del supervisor.
Todas estas preguntas tenían respuesta en los datos que ya estaba registrado en IIWS, nuestro SGA. El problema era que nadie estaba transformando aquello en información útil.
Tres herramientas para una solución
Improving desarrolló tres herramientas complementarias a partir de la información ya existente en el sistema de gestión de almacenes.
- La primera fue un paletizador automático de picking. El sistema cruza las restricciones físicas de cada referencia, incluyendo el peso por unidad, la configuración logística, la altura máxima del palet (fijada en 1,80 metros) y el peso máximo (de 800 kilogramos), con la cantidad pedida y la composición de cada unidad de carga. El resultado llega directamente a la PDA del operario: qué caja tiene que coger, en qué momento y en qué capa del palet debe colocarla. El sistema decide el orden. El operario ejecuta.
- La segunda fue un modelo de dimensionamiento de personal. A partir del histórico de movimientos registrados en el sistema informático, se identificaron las variables que realmente determinan el tiempo de preparación de un palet: el número de referencias que contiene, la cantidad de pickings individuales, los desplazamientos en almacén según el layout y el peso y volumen de cada caja. Con ese modelo, cruzando las variables con el volumen previsto para el día, el mando calcula los operarios necesarios antes de que empiece el turno.
- La tercera fue un visor de control en tiempo real. Un cuadro de mandos web que toma datos actualizados del SGA permite visualizar el avance de la preparación en todo momento, detectar desviaciones en productividad por operario y actuar antes de que el retraso comprometa la expedición.
El resultado: un proceso sistemático y reproducible
Con todo esto en marcha, la preparación de picking pasó de ser una tarea guiada por el criterio individual del operario a ser un proceso sistemático y reproducible. Los palés comenzaron a salir correctamente construidos, lo que redujo las incidencias en tránsito y las reclamaciones asociadas a una mala construcción de la carga.
El dimensionamiento previo al turno permitió ajustar la plantilla con antelación, sin sobrecostes en picos ni situaciones de infracapacidad que obligaran a alargar turnos. Y el visor en tiempo real puso en manos de los mandos intermedios la capacidad de intervenir durante la preparación, no después.
Los datos que ya existían en nuestro sistema empezaron a hablar para que pudiéramos decidir.
Lo que revela este caso es que, en operativas de alta complejidad, la diferencia entre eficiencia y caos no siempre está en tener más datos: está en saber qué preguntas hacerle al dato que ya tienes. Improving aportó la metodología, el desarrollo propio sobre su SGA y la integración necesaria para convertir registros en instrucciones operativas precisas.
Si tienes una operativa de picking complejo y el control de la preparación depende más del criterio de cada operario que de un sistema, podemos ayudarte a cambiarlo.